
1,450°C 鐵水遇上微量水分:剖析熔融金屬水蒸氣爆炸機制與現場防護
 職災實錄
一、案例概述
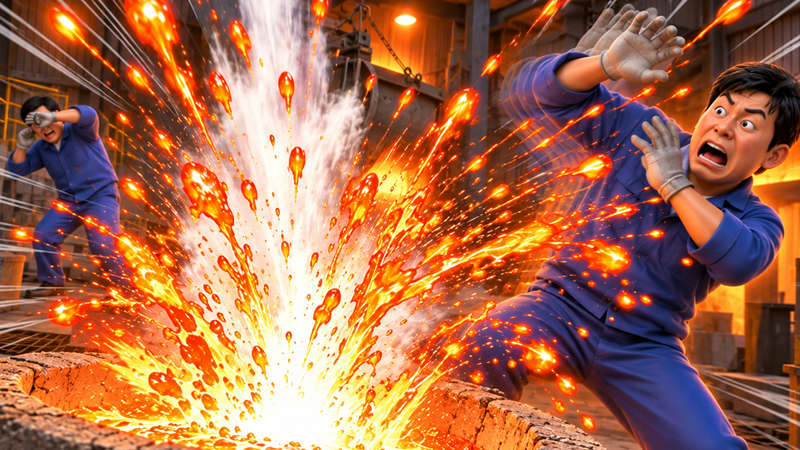
2014年10月,某鑄鐵廠房內熱浪翻騰。一具剛完成耐火泥修補的澆鑄盆靜置在作業區,表面看來早已乾燥結皮,現場人員便依序將約 1,450°C 的高溫熔融鐵水緩緩倒入盆中。起初一切平靜無波,然而隱藏在耐火泥內襯深處的致命伏筆,正隨著高熱迅速傳導而悄悄甦醒——修補時未能徹底烘乾的殘留水分,在密閉的高溫夾層中瞬間達到沸點、急遽氣化。
僅僅過了 5 分鐘,劇烈的「水蒸氣爆炸」毫無預警地從盆底炸開!一名作業人員當時正俯身靠近盆邊查看鐵水成色,且身上未穿戴完整的防護裝備,瞬間遭噴發的鐵水迎面淋及,毫無閃避空間。這場突如其來的噴濺,造成該名作業人員全身高達 95% 的三度重度燒燙傷;經緊急送醫搶救多日,最終仍因多重器官衰竭宣告不治。
事後調查指出,該澆鑄盆在乾燥作業時僅進行一次木材燒火,並未轉動澆鑄盆角度再行均勻加熱,導致耐火泥內部仍殘留水分,高溫鐵水盛入後便迅速汽化引爆。報告亦將「未使勞工佩戴適當防護具」以及「未訂定澆鑄盆修補安全衛生作業標準」,明確列為事故發生主因。
這場事故的警訊,從修補後的乾燥確認,一直延伸到人員觀察位置與防護裝備。當容器重新裝入鐵水,前一道工序留下的水分,就可能成為下一道工序的致命危害。
二、事故肇因與作業盲點剖析
透過事故調查與第一線作業行為分析,現場存在以下關鍵盲點:
1. 表層乾燥假象掩蓋內層殘留水分
澆鑄盆、盛鋼桶或熔爐在以耐火泥修補內襯後,表層因接觸空氣較容易結皮乾燥,但深層結構仍可能含有結合水或受困水氣。當約 1,450°C 的高溫鐵水注入時,水在極短時間內轉化為水蒸氣,體積急遽膨脹逾千倍,極易衝破表層耐火泥並將高溫熔融金屬炸飛。
2. 高風險區域缺乏實體屏障與安全距離管制
熔融金屬在靜置降溫或保溫階段,仍具備突發噴濺或爆沸的物理風險。作業人員若習慣以肉身直接靠近爐口或盆邊俯身觀察,臉部、頸部與上半身便完全暴露於無遮蔽的噴濺路徑上,一旦發生異常將毫無閃避空間。
3. 防護裝備等級不足與穿戴不完整
面對超過千度的熔融金屬噴濺與強烈輻射熱,一般棉質或普通工作服不僅無法隔熱,接觸高溫鐵水更會瞬間燃燒或熔融黏附皮膚。高熱作業人員即使僅為短時間靠近巡檢或觀察,仍須穿戴符合熔融金屬防護等級的專業個人防護具,避免將「短暫靠近」視為低風險作業。
三、法規標準與合規依據
1. 熔融高熱物作業與安全管理相關條文
下列為查核日已生效條文的重點摘要,供澆鑄、容器修補及高熱作業管理參考。
| 法條 | 條文重點 | 現場管理重點 |
|---|---|---|
| 《職業安全衛生設施規則》第180條 | 熔融高熱物處理設備所在建築物,應有地板不積水及防止雨水滲入的構造。 | 檢查屋頂、牆面、窗戶與地面,防止漏水及積水進入作業區。 |
| 《職業安全衛生設施規則》第183條 | 處置大量高熱物的場所,應採取防止高熱物飛散、溢出等危害的措施,並使勞工佩戴適當防護具。 | 同時檢視飛濺控制、人員位置與防護裝備。 |
| 《職業安全衛生設施規則》第285條 | 高溫操作場所,應有適當防護裝置、置備適當防護具,並使勞工確實使用。 | 將防護設施與穿戴確認納入作業管理。 |
| 《職業安全衛生管理辦法》第12條之1 | 工作前應實施風險評估;依規模、性質與評估結果落實管理計畫,內容包括安全衛生作業標準及防護具管理等。 | 將澆鑄盆修補、乾燥、准用與異常處置納入作業標準及執行紀錄。 |
條文依《職業安全衛生設施規則》及《職業安全衛生管理辦法》整理。
※本表為現行管理依據的摘要;具體適用仍須依場所、設備、事業規模及作業情形判斷。
2. 防熱防護裝備標準的適用限制與界線
- 性能分類非無上限保證:ISO 11612:2015 可作為熱與火焰防護衣的性能參考,但其各項等級皆為實驗室標準試驗下的分類,實際事故的金屬量與噴濺情形仍須納入整體風險評估,不能將測試等級解讀為可承受任意量的鐵水噴濺。
- 全身部件標準須分別查核:ISO 11612:2015 主要規範防熱服裝本體布料性能,並未涵蓋防護面屏視窗光學/抗衝擊、耐高溫手套或安全鞋靴的專屬測試要求;配置全身防護裝備時,應逐一查核各部件的適用標準與測試資料。
※國際標準與英國 HSE 資料為技術參考,並非本篇所引台灣法條逐項明定的性能等級。
四、採購與現場配置實務重點
1. 防熱防護衣性能代碼與選用對照(ISO 11612:2015)
輻射熱、熔融鋁及熔融鐵潑濺屬於不同防護項目,採購時應逐項核對產品檢驗標示中的性能代碼與等級:
| 性能代碼 | 防護項目 | 選用確認重點與現場防護意義 | 適用作業場景範例 |
|---|---|---|---|
| A1 / A2 | 有限火焰蔓延 | 接觸明火時布料不持續燃燒、不產生熔融滴落物。 | 所有高溫、明火及電焊作業基礎要求 |
| B1 – B3 | 對流熱防護 | 阻隔高溫氣流與火焰直接傳導之熱能(數字越高防護越強)。 | 爐口操作、高溫管線檢修 |
| C1 – C4 | 輻射熱防護 | 反射高溫熔爐散發之紅外線輻射熱;選用時應確認等級為 C1 至 C4(C3 為其中一級,另有更高的 C4)。 | 煉鋼廠、鑄造廠高溫爐前作業 |
| D1 – D3 | 熔融鋁潑濺 | 測試布料抵禦高溫熔融鋁液潑濺而不沾黏穿透;等級為 D1 至 D3,須確認產品對實際使用金屬的適用性。 | 鋁合金熔煉、壓鑄與澆鑄作業 |
| E1 – E3 | 熔融鐵潑濺 | 測試布料抵禦高溫鐵水潑濺而不沾黏穿透;等級為 E1 至 E3,不能將試驗等級解讀為可承受任意量的鐵水噴濺。 | 鑄鐵廠、煉鋼廠出鐵與澆鑄作業 |
| F1 – F3 | 接觸熱防護 | 防止不慎觸碰高溫設備表面時造成瞬時燙傷。 | 高溫模具搬運、熱處理作業 |
2. 現場配置與規格選用原則
面對高溫熔融金屬噴濺與強烈輻射熱,個人防護具屬於最後一道防線,採購與現場配置應落實「全身系統性包覆」與「工程隔離優先」原則:
- 軀幹與四肢的防沾黏阻隔:一般棉質或化纖工作服遇高溫鐵水會瞬間燃燒或熔融黏附皮膚。第一線爐前與澆鑄作業人員應依作業風險評估,穿著具備相應防護等級(如輻射熱與熔融金屬潑濺防護)的鍍鋁防火衣、防火圍裙或連身式高熱防護服,減少飛濺物停留滲透的風險。
- 頭臉與肩頸的連貫包覆:高溫鐵水噴濺多呈不規則飛散,單純配戴安全帽與一般護目鏡無法阻擋飛濺物落入衣領或灼傷臉頸。應配置具備耐高溫、抗衝擊與抗輻射熱視窗的防護面屏或防火頭罩,並確保肩頸交界處有足夠的覆蓋重疊,消除防護死角。
- 手部與足部的末端密封細節:手腕與腳踝是高熱噴濺最容易侵入的部位。應選配加長袖口設計的耐高溫隔熱手套(覆蓋至前臂),並搭配耐高溫安全鞋及防火護腳套(綁腿),且防護褲管應完整覆蓋鞋口,避免滾燙鐵屑或液滴掉入鞋內造成深層灼傷。
- 遠端監測替代近身觀察:由於任何全身防護裝備皆有測試承受極限,高風險製程現場宜優先設置防噴濺屏障,並導入紅外線測溫儀或高溫工業攝影監控系統,減少人員必須靠近高溫容器邊緣目視判斷的頻率。
五、現場自我檢核指引
以下 4 點可作為鑄造、熔煉及高溫澆鑄作業前的工具箱會議(TBM)檢核項目:
- ☐ 設備乾燥:剛修補內襯之澆鑄盆、盛鋼桶或攪拌工具,是否已依安全衛生作業標準完成多角度充分烘烤與預熱,確認無殘留水氣?
- ☐ 環境隔離:澆鑄區地面是否保持乾燥無積水?遇雨天或環境濕度升高時,是否已加強廠房屋頂、門窗防漏水與原料乾燥檢查?
- ☐ 觀察方式:判斷鐵水溫度與成色時,是否優先使用遠端測溫設備或站在防護屏障後方觀察,嚴禁人員直接俯身靠近容器口?
- ☐ 防護穿戴:進入高熱作業區之人員(含巡檢與觀察人員),是否已依作業風險評估,確實穿戴完整之全身高熱防火裝備(包含防火衣褲/圍裙、頭臉防護、耐高溫手套與護腳套)?
檢核內容依《職業安全衛生設施規則》、勞動部職業安全衛生署高溫作業防護指引及 ISO 11612 國際標準整理。
資料查核日期:2026年11月12日;法規部分依查核日已生效之相關條文整理。

